
> 管理 >
工业4.0之MES到底能为工厂带来什么效益
身为传统工厂运营与管理者,现在不得不考虑的一个问题是如何应对智能数字化工厂这个议题。在国家提出工业4.0并大力宣传,在更多同行加入智能制造行业的情形下,我们该如何跟上历史的潮流而不被淹没下去呢?这是我们迫切想知道的。如果避而不谈,闭门造车,被淘汰是迟早的事情。所以我们要搞清楚:
1、何为智能数字化工厂?
2、传统工厂升级数字化工厂有哪些方式与途径?
3、升级智能化数字工厂有哪些收益?
4、初始投资成本多大?
5、投资回报率如何?
本文主要先从升级数字化工厂的一个小入口着手,即MES,数据执行底层入手。看看MES给工厂带来的效益。看是否值得进一步深入进行研究。
MES全称是Manufacturing Execution System,即制造企业生产过程执行管理系统。MES系统是一套面向制造企业车间执行层的生产信息化管理系统。MES可以为企业提供包括制造数据管理、计划排程管理、生产调度管理、库存管理、质量管理、人力资源管理、工作中心/设备管理、工具工装管理、采购管理、成本管理、项目看板管理、生产过程控制、底层数据集成分析、上层数据集成分解等管理模块,为企业打造一个扎实、可靠、全面、可行的制造协同管理平台。
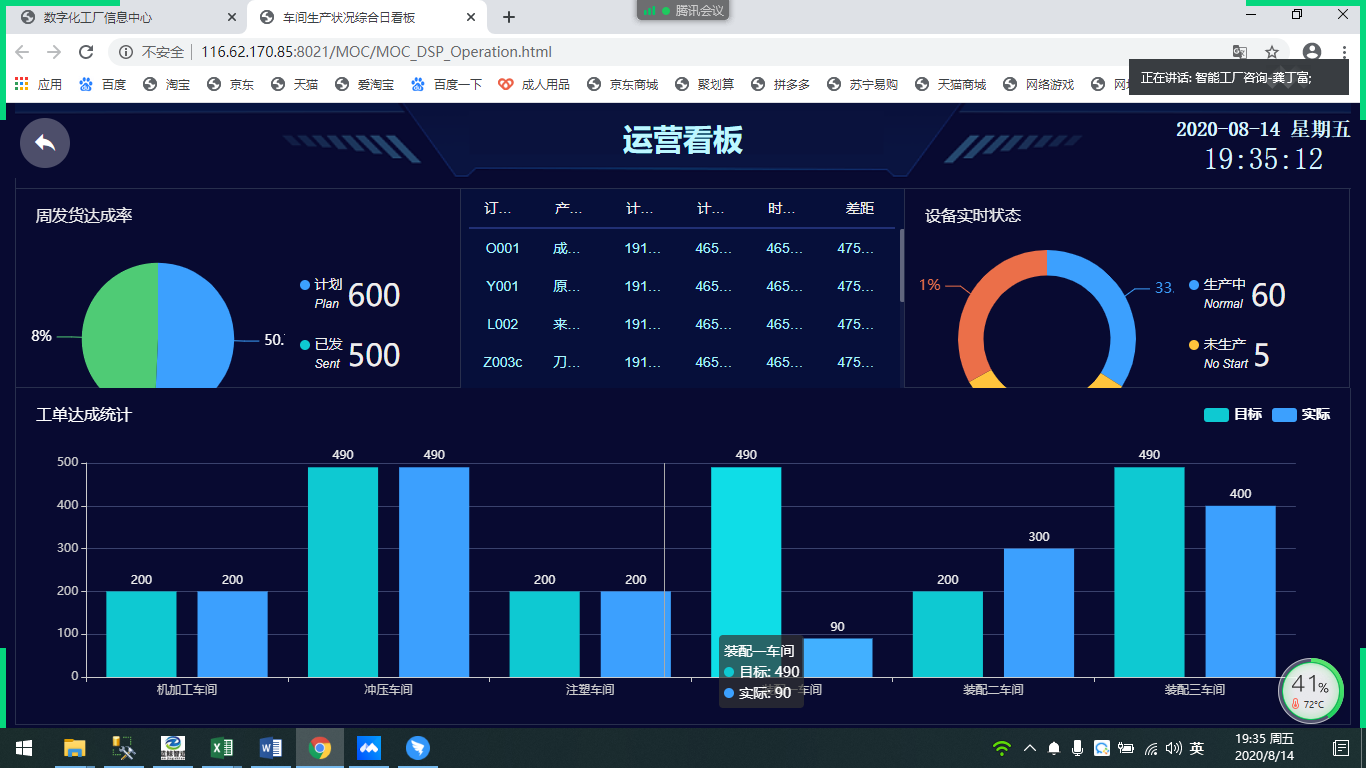
所以从其定义可以看出MES主要是应用在企业执行层,应用于车间管理。服务于正厂运营。
那么实施MES究竟能给企业带来哪些效益呢?
1、监控生产过程,掌握生产进度。
通过实时采集产线生产数据,设置标准产能,可能让现场管理者清楚的知道工单进度如何,是否达到标准产能,没达到进行预警以便及时跟进生产异常情况。
2、改善品质管理,提高直通率,降低不良率。
生产现场实时进行质检信息收集与分析,有助于实时了解问题发生的原因并立即改正,降低不良率,并记录不良原因,以便后期工程部门分析改进;全面、准确的数据,能使质量管控、项目有的放矢,质量事件、质量成本、缺陷定位改善、质量标准制订等方面管理水平稳步提升。
3、降低成本,加强现场5s管理,使现场更加整洁。
通过合理分配生产任务,按需按时定点分配物料,使生产现场在制品、物料减少。同时做好在制品工序间交接管控,使现场更加整洁干净。
4、放错、防呆,降低生产过程中中因失误造成的错误,柔性制造。
多品种,小批量生产增加了管理难度,通过备料与操作人员实时监控,打卡或者扫码考勤。对人和料都做到防错防呆。
5、做到质量追溯。
可以做到正向追溯和方向追溯。正向追溯:依产品料号+批次号从上而下进行追溯,追溯其构成部件和原料、基本信息,生产过程,库存交易出入库,检验信息等。反向追溯:依产品所用部件或原料及批次自下而上追溯,追溯所用到此批次部件或原料的产品及批次,涉及到的各料件批次号的基本信息,生产过程,库存交易出入库,检验信息,现有库存信息等。
6、改善车间管理、企业整体响应速度提高。
大量减少人工数据收集统计。避免人为统计存在的错误。高效而正确的数据是企业正确做出下一步决策的基石。更加快捷的响应市场的需求。
MES系统弥合了企业计划层和生产车间过程控制系统之间的间隔,是制造过程信息集成的纽带。系统通过强调制造过程的整体优化来帮助企业实施完整的闭环生产,帮助企业建立一体化和实时化的生产管理体系。
总之,MES系统贯穿于生产管理运行的始终,制造企业通过MES系统对生产过程进行控制,实现对整个车间环境和生产流程的监督、制约和调整,使生产计划准确及时推进,从而达到预期生产目标,按时按质按量向客户交付产品,从而提高客户满意度,提升市场综合竞争实力。